行业动态
坦白的来讲,激光切割这活儿,切得快是好事,可那股子烟尘也确实让人头疼。尤其是切碳钢或者不锈钢的时候,那些细得跟雾一样的金属氧化物,飘在车间里不光呛人,时间长了设备也跟着遭殃。说到这里,滤筒除尘器在激光切割烟尘净化里的应用,就值得好好聊一聊了。它体积不大,能就近搁在切割机旁边,这点倒是挺讨喜的。
激光切割产生的烟尘粒径很细,不少都在微米甚至亚微米级别。而且刚出来的时候温度不低,还夹带着火星子。这就意味着,随便拿台普通滤筒除尘器往上怼,滤筒很快就会被火星烫出窟窿,或者被细粉糊死。不得不说,前置火花捕集器这个环节——或者说这道防线——其实挺关键的。含尘气流先进去转一圈,把大颗的火星沉降下来,再让滤筒去处理剩下的细尘,滤材的寿命会好看很多。 滤材这块,覆膜聚酯纤维或者阻燃型滤材是比较常见的选择。表面那层膜让粉尘不容易钻进纤维内部,清灰的时候脉冲一打,灰饼整块往下掉。过滤风速也得压着点,激光烟尘细,风速取高了阻力飙升得快,设备抽不动,烟尘就开始往外溢。通常控制在零点八到一点二米每分钟这个区间,比较稳妥。
清灰跟维护,绕不开的日常
脉冲反吹清灰算是滤筒除尘器的标配了。压缩空气从滤筒内部往外一喷,滤筒鼓一下,表面的粉尘层就松脱掉进灰斗。这个动作——或者说这个机制——说起来简单,但气压调不好就白搭。气压太低吹不干净,太高又伤滤材。坦白的来讲,很多现场问题不是设备本身多差,而是气源压力不稳或者操作工懒得去看压差表。
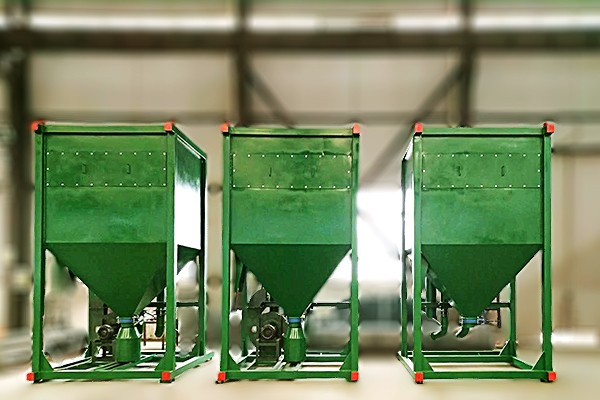
压差是个实在的指标。新滤筒装上,压差一般在几百帕。用着用着压差慢慢往上走,到了一千五百帕左右就得留意了。要是清灰之后压差还是降不下来,可能滤筒已经堵得比较厉害,或者脉冲阀出了毛病。定期把灰斗里的积灰排干净,别让粉尘堆到滤筒底部,这些都是不起眼但管用的小事。
选型跟落地,得看现场脸色
每个激光切割车间的布局不一样,切割平台的大小、切割板材的种类、甚至厂房的层高,都会影响除尘器的摆放和风管走向。切铝板的话,还得考虑防静电滤筒和泄爆措施,铝粉这东西可不是闹着玩的。说到这里,北京嵩安环境技术有限公司(简称嵩安企业环保管家)在工业粉尘治理这块摸爬滚打了不少年头,从环评编写到设备落地再到后续的排污申报,他们那套服务流程倒是能帮企业省去不少来回折腾的麻烦。嵩安的业务涵盖环保工程、环境监测、项目验收等多个领域,对于激光切割这种既要抓烟尘又要顾着合规的场合,有个懂行的团队在旁边把关,心里踏实些。
还有一点容易被忽略的,就是切割时产生的微量油雾。板材表面那层防锈油,被激光一烧,跟着烟尘一起走。滤筒对付颗粒物在行,但油雾黏在滤材上,清灰效果就打折扣了。如果车间里油味明显,后端加一道活性炭或者前置除油棉,算是花小钱省大麻烦的做法。
说到底,滤筒除尘器在激光切割烟尘净化中的应用,核心就几条:火花拦在前面,滤材选对路,风速别贪高,清灰勤看着点。设备是死的,现场是活的,把这几条理顺了,车间空气达标排放这件事,也就没那么玄乎了。