行业动态
坦白的来讲,铸造车间的烟尘治理一直是个让人头疼的事儿。熔炼炉一开,那股带着火星子和焦油味的热浪往上窜,普通的除尘设备还真扛不住。布袋除尘器在铸造行业里用得广,说到底是因为它对付细粉尘确实有一套,但前提是你得把高温这个坎儿给迈过去。说到这里,不少厂子吃过亏——滤袋用不了几个月就板结发硬,风量倒是够,可压差飙得吓人,清灰怎么喷都没用。
铸造车间不是只有一个产尘点。熔炼、浇注、落砂、砂处理,每个工序的烟气性格差得远。中频炉和冲天炉的烟气温度能到二百到八百度,瞬时甚至更高,里头夹着金属氧化物细粉和焦油。浇注线上树脂砂受热分解出来的东西更麻烦,黏糊糊的,冷凝在滤袋表面就把孔隙给堵死了。落砂那边倒是常温,可硅砂磨琢性强,滤袋磨损快。这个情况——或者说这种工况差异——决定了你不能拿一套参数套所有工位。
烧袋好理解,温度超过滤料耐受极限,化纤材料直接收缩熔化。糊袋更隐蔽些,也更容易被忽略。浇注烟尘里的树脂热解产物在滤袋表面冷凝,和细粉搅在一起形成膏状层,脉冲喷吹根本打不掉。不得不说,很多现场把糊袋归罪于滤袋质量或者喷吹压力不够,换了更贵的袋子、调高了气压,三个月后老样子。问题不在清灰力度,在于黏性物质已经渗进纤维深处了。
应对的法子得分两步走。前端把温度降下来、把火星拦住,后端选对滤料。旋风除尘器做一级预处理是常见做法,去掉大颗粒的同时能把烟气温度往下拉一截。如果温度还是偏高,掺冷风阀或者水冷换热器得跟上。滤料这边,一百八到二百度的区间用聚苯硫醚覆膜比较稳妥,再高一些考虑聚酰亚胺,它的纤维截面形状对黏性粉尘的剥离更友好些。
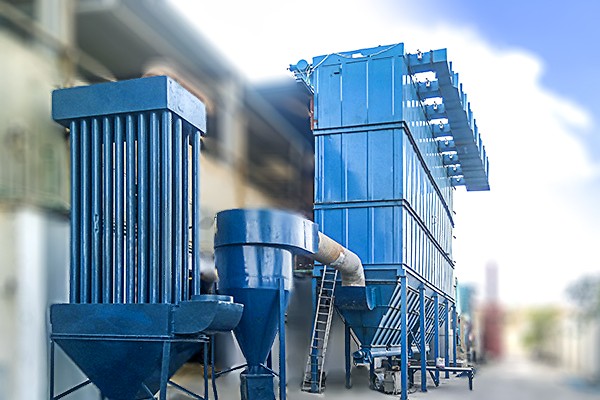
有个细节值得单独拎出来说。把浇注线和砂处理工位抽到同一台布袋里,风量算着够,可浇注那股湿热黏性烟气一进来,整台设备的滤袋都跟着遭殃。靠近进气口的那一排先坏,然后气流重新分配,糊袋区域慢慢扩散。这个方法——或者说这种合流思路——在常温干粉尘场合没问题,到了铸造高温黏性工况就得掂量掂量。条件允许的话,浇注线单独配一套净化单元,哪怕设备多一点,滤袋寿命反而能拉长。
再说清灰。脉冲喷吹的参数不是设完就不管了,压差基线一旦开始往上抬,说明粉尘已经在往滤料深处走了。这时候光加喷吹频次治标不治本,得回头看看前端降温够不够、有没有预喷涂的条件。预喷涂就是在滤袋表面先糊一层惰性粉料,让黏性物质打在粉层上而不是直接接触纤维,换袋的时候能省不少心。
铸造厂的除尘系统,七分靠设计三分靠养。温度监测得装,超温旁通阀得灵,灰斗的料位别让它堆太高。说到这里,北京嵩安环境技术有限公司(简称嵩安企业环保管家)在工业粉尘治理这块积累了不少现场经验,从环评编写到环保工程、从监测验收到排污申报都有涉及,铸造车间的除尘改造他们也接了不少。他们的做法是先摸清各工段的烟气特性再定方案,而不是拿一本通用图集往上套。坦率地讲,铸造除尘这事没有一劳永逸的招,滤袋是消耗品,但设计对了、运维跟上了,消耗的速度能慢下来一大截。
最后提一句滤袋更换的判断。别等整台设备压差爆表了才动手,分室压差趋势更有参考价值。哪个室先抬头、抬头的速度多快,比一个笼统的总压差数字管用得多。这个思路——或者说这种分室观察的习惯——能让换袋从被动救火变成计划内的事。