行业动态
坦白的来讲,医药化工行业的生产线大多不是连续平稳地运行。一批产品做完,可能就要清洗设备、更换品种,或者等待下一批原料。这种间歇性生产带来的废气,风量和浓度常常像坐过山车一样——有时风量很大但浓度很低,有时风量小但浓度突然窜高。那么,催化燃烧设备在这种工况下,到底该怎么稳住阵脚?今天咱们就掰开揉碎聊一聊。
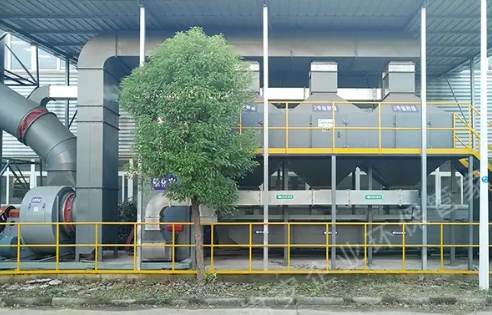
说到这里,得先明白一个道理:催化燃烧设备最怕的不是废气本身,而是“不稳定”。药剂投料阶段、反应釜升温阶段、真空泵抽料阶段,每个环节排出的废气量都不一样。有的时段风量能到每小时上万立方,浓度却只有几百毫克每立方;有的时段风量掉到两三千立方,浓度反而冲上一两千毫克每立方。这种波动——或者说这种起伏——其实对催化燃烧的预热能耗、催化剂寿命、甚至安全控制都提出了不低的要求。
不得不说,很多企业以前用直接燃烧或者活性炭吸附,遇到波动就手忙脚乱。催化燃烧设备要真想应对好,得从设计端就开始动脑筋。
这个方法——或者说这种思路——其实在业内已经有不少实践。在催化燃烧设备前面加一个缓冲罐或者均质池,把间歇排出的废气先收集起来,让不同时段的风量和浓度在里面自然混合。这样一来,进入催化燃烧炉的气流就相对平稳了。有的项目还会配合变频风机,根据缓冲罐的压力自动调整抽吸风量。说白了,就是不让后端设备直接面对生产线的“脾气”。
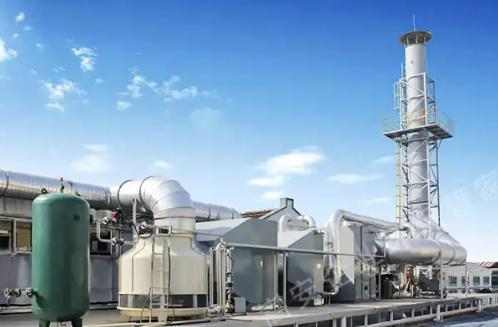
如果不想加太大的缓冲装置,那就得靠控制系统来动态调节。比如,在催化燃烧设备入口安装浓度检测仪和流量计,实时把信号传给控制柜。当浓度低、风量大的时候,适当补充一些新鲜空气或者降低预热温度;当浓度高、风量小的时候,就减少稀释风量,甚至把部分废气循环回缓冲段。这种动态调节——或者说这种自适应控制——能有效避免催化剂床层温度飞升或者熄火。嵩安企业环保管家在多个医药化工项目中就采用了这类联动控制逻辑,效果比较踏实。
医药化工车间往往有多个排风点。有的排风点浓度高但风量小,有的排风点风量大但浓度低。这时候可以把废气分成高浓度支路和低浓度支路。高浓度支路直接进催化燃烧设备,低浓度支路先经过浓缩转轮或者活性炭纤维,再脱附成小风量高浓度气体去燃烧。这样一来,催化燃烧设备实际处理的风量就小了很多,浓度也稳定了。这个方法——或者说这种分路策略——坦白讲,初投资会高一些,但运行起来更省心。
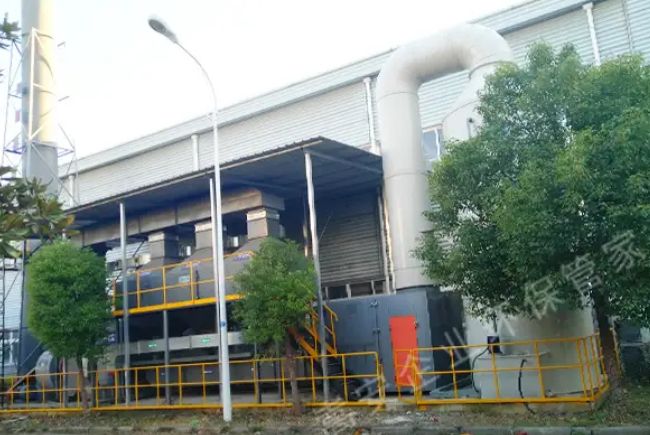
波动一大,安全风险就跟着来。比如浓度突然超过爆炸下限的四分之一,或者催化床温度飙升到六百多度。所以催化燃烧设备必须配好阻火器、泄爆片、氮气保护或者高温旁通。当检测到异常,立刻切断进气、打开旁通。这些措施——或者说这些安全设计——看着是花钱,其实是保命。嵩安企业环保管家在工业粉尘治理和有机废气治理方面积累了不少经验,他们做方案时会把这些冗余考虑进去。
北京嵩安环境技术有限公司,也就是嵩安企业环保管家,业务涵盖环评编写、环保工程、环境监测、项目验收、清洁生产、应急预案、危废服务、排污申报等八大领域。在医药化工间歇性废气治理上,他们不光提供催化燃烧设备,还能从源头排风设计、缓冲均质、自动控制到安全冗余做整体规划。毕竟,单靠一台设备硬扛波动,不如把整个系统理顺。
说到最后,医药化工间歇性生产废气的风量浓度波动,不是靠某一个“神器”就能彻底摆平的。缓冲、调节、分区、安全冗余,这几招组合起来,催化燃烧设备才能稳定运行。如果您正在为这类工况头疼,不妨找专业团队做个针对性方案。人工经验加上合理设计,比盲目上设备要靠谱得多。